- 霸州市霸州镇鑫创五金塑料厂
- 13582796127



产品描述
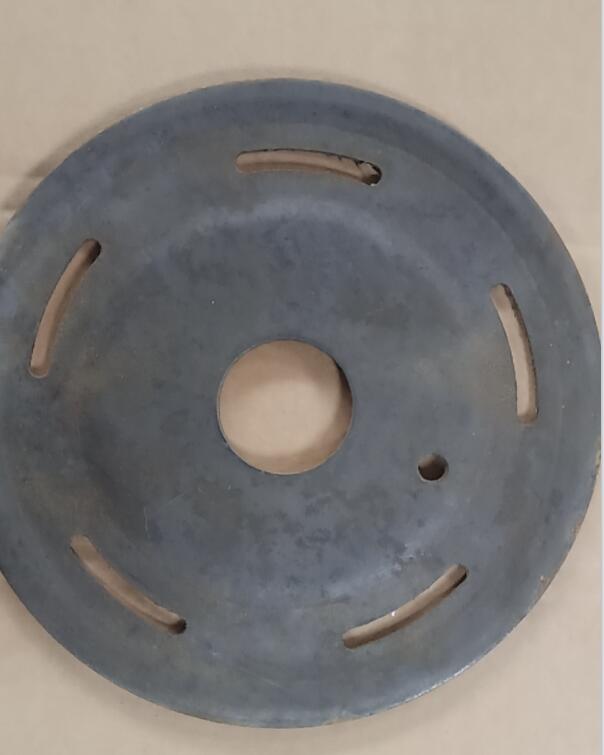
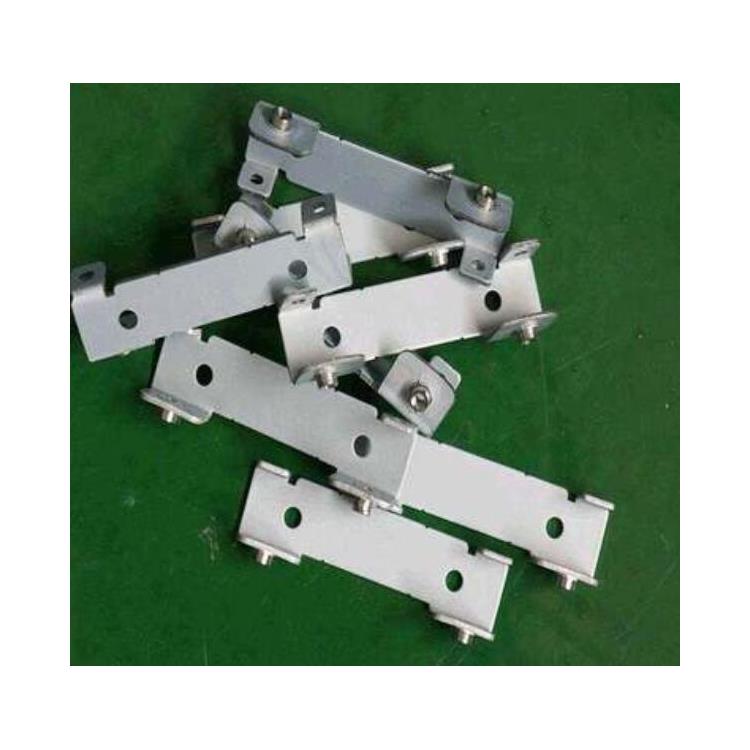
冲压件加工是金属板料加工很重要的方式,而冲压件加工厂数量也是很多的,冲压件加工厂如何选择也成为具体配件选购过程中很重要内容。只有选择了各方面实力强大的加工厂后,人们才能够做出更加满意。
五金冲压件加工的产品基本的使用性能必须得到满足,产品的组装及修配等方面需要快捷、方便及省事。
五金冲压件加工的产品能够提高金属材料的利用率,减少材料的品种和规格,降低材料的消耗,心可能使用加工过程中做到无废料及少废料的冲裁。
使用冲压设备进行五金冲压拉伸加工时,包括以下类型:
圆筒拉伸加工
带凸缘(法兰)圆筒产品的拉伸。法兰与底部均为平面形状,圆筒侧壁为轴对称,在同一圆周上变形均匀分布,法兰上毛坯产生拉深变形。
椭圆拉伸加工
法兰上毛坯的变形为拉伸变形,但变形量与变形比沿轮廓形状相应变化。曲率越大的部分,毛坯的塑性变形量越大;反之,曲率越小的部分,毛坯的塑性变形越小。
矩形拉伸加工
一次拉伸成形的低矩形件。拉伸时,凸缘变形区圆角处的拉伸阻力大于直边处的拉伸阻力,圆角处的变形程度大于直边处的变形程度。
山形拉伸加工
冲压件的侧壁为斜面时,侧壁在冲压过程中是悬空的,不贴模,直到成形结束时才贴模。成形时侧壁的不同部位变形特点不完全相同。
丘形拉伸加工
丘形盖板件在成形过程中的坯件变形不是简单的拉伸变形,而是拉伸和胀形变形同时存在的复合成形。压料面上坯件的变形为拉伸变形(径向为拉应力,切向为压应力),而轮廓内部(特别是区域)坯件的变形为胀形变形(径向和切向均为拉应力)。
带凸缘半球形拉伸加工
五金冲压就是利用冲床及模具将不锈钢,铁,铝,铜等板材及材使其变形或断裂,达到具有一定形状和尺寸的一种工艺。通常五金冲压工艺采用板材、薄壁管、薄型材等作为原材料进行,具有操作方便,冲压精度高,易于实现机械化与自动化等优势。
冲压件主要是将金属或非金属板料,借助压力机的压力,通过冲压模具冲压加工成形的,它主要有以下特点:
⑴冲压件是在材料消耗不大的前提下,经冲压制造出来的,其零件重量轻、刚度好,并且板料经过塑性变形后,金属内部的组织结构得到改善,使冲压件强度有所提高。
⑵冲压件具有较高的尺寸精度,同模件尺寸均匀一致,有较好的互换性。不需要进一步机械加工即可满足一般的装配和使用要求。
⑶冲压件在冲压过程中,由于材料的表面不受破坏,故有较好的表面质量,外观光滑美观,这为表面喷漆、电镀、磷化及其他表面处理提供了方便条件。
五金冲压件加工需要注意的事项有:
从五金冲压件加工的角度考虑,冲压材料的力学性能、表面质量及厚度公差应满足以下基本要求:
1、用于冲裁的材料,应具有足够的塑性、较低的硬度,以提高冲裁断面质量及尺寸精度。其中,软料(如黄铜)的冲裁性能良好,硬料(如不锈钢、高碳钢)的冲裁断面质量较差,脆性材料在冲裁时容易产生撕裂等现象。
2、用于弯曲的材料,应具有足够的塑性、较低的屈服强度、较高的弹性模量。其中,塑性好的材料不易弯裂,屈服强度较低、弹性模量较高的材料回弹较小。


